Nachricht

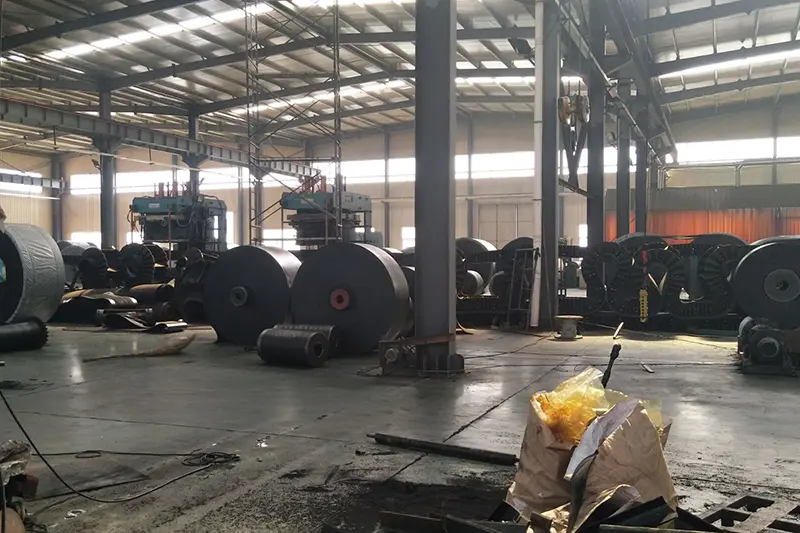
Produktionsprozess von Gummiförderbändern

I. Rohstoffvorbereitung (kundenspezifische Formulierung)

Drei Kategorien von Kernrohstoffen werden entsprechend den Betriebsbedingungen genau dosiert:

Gummirohstoffe

Basiskautschuk (Naturkautschuk/NR, SBR, EPDM, NBR) + Verstärkungsmittel (Ruß, Kieselsäure) + Vulkanisationssystem (Schwefel, Beschleuniger) + Funktionelle Additive (Antioxidantien, Verschleißschutzmittel, Flammschutzmittel, Weichmacher).

Nach Anwendung differenziert: Gummi der oberen Deckschicht (Verschleiß- und Schlagfestigkeit), Gummi der unteren Deckschicht (geringe Reibung) und Kern-/Skim-Gummi (speziell für die Verbindung mit der Karkasse).

Karkassen-Grundmaterialien

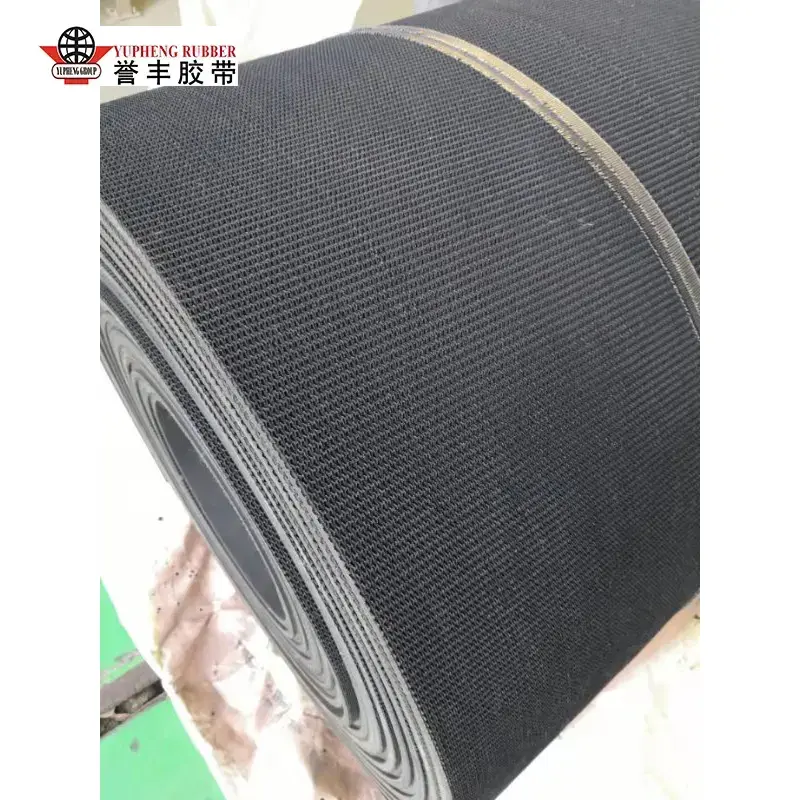
Stoffkern: Polyester (EP), Nylon (NN) oder Baumwollsegeltuch; Bietet eine hochfeste, mehrschichtige Tragfähigkeit.

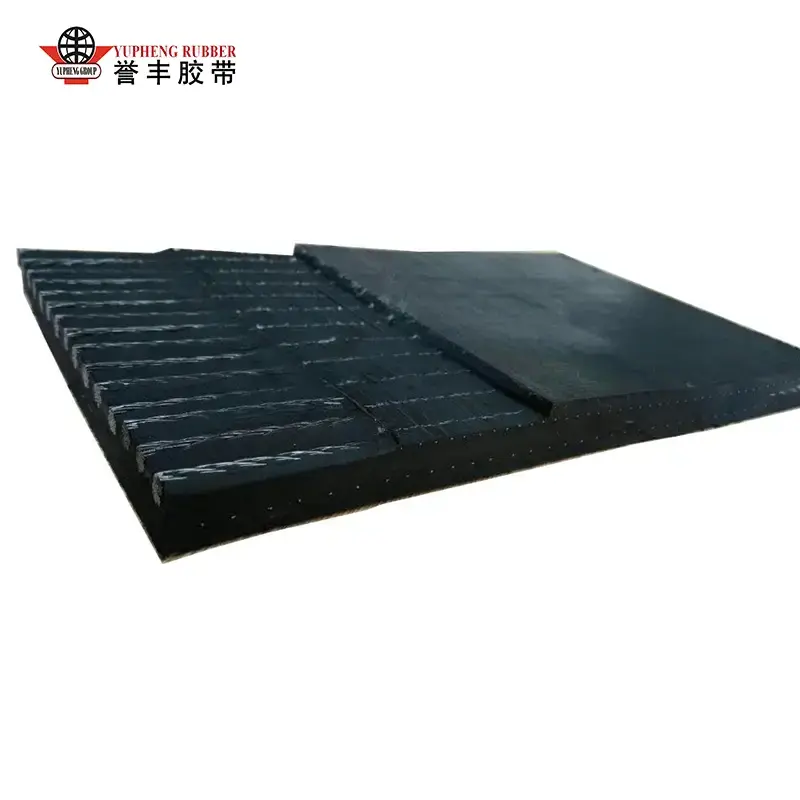
Stahlseilkern: Verzinkte Stahlseile; Entwickelt für Langstrecken- und Hochspannungsanwendungen im Bergbau.

Haftvermittler

RFL-Tauchlösung (Resorcin-Formaldehyd-Latex): Verhindert die Delaminierung zwischen dem Gummi und dem Stoff oder den Stahlseilen.


II. Mischprozess (Zubereitung der Gummimischung; bestimmt grundlegende Eigenschaften)

Die Rohstoffe werden abgewogen und einem geschlossenen Innenmischer zugeführt; Das Mischen erfolgt bei hohen Temperaturen (120–160 °C) und hohem Druck für 10–15 Minuten, um sicherzustellen, dass Ruß und Additive vollständig im Grundgummi verteilt sind, wodurch Agglomeration oder vorzeitige Vulkanisation (Anbrennen) verhindert wird.

Die Mischung wird zum weiteren Mischen und Abkühlen in eine offene Mühle gegeben, um innere Spannungen abzubauen.

Eine Ausrollmaschine presst die Masse in Platten mit fester Dicke; Diese werden abgekühlt und 4–24 Stunden lang ruhen/reifen gelassen, um die Plastizität zu stabilisieren.

Die Proben werden auf Härte, Zugfestigkeit und Haftfestigkeit getestet. Minderwertige Chargen werden erneut verarbeitet, während qualifizierte Bleche nach Kategorien für die zukünftige Verwendung gelagert werden.


III. Vorbehandlung der Karkasse (entscheidend für die Verbesserung der Verbundfestigkeit)

1) Stoff-Leinwand-Vorbehandlung

Die Leinwand wird geglättet und entstaubt, dann in ein RFL-Tauchbecken getaucht und getrocknet; Dadurch bildet sich ein Klebefilm auf der Oberfläche der Leinwandfasern, der eine spätere Delamination oder Trennung verhindert. 2) Vorbehandlung des Stahlkabels

Verzinkte Stahlkabel werden entfettet und entrostet, gefolgt von einer Phosphatierung, um eine raue Phosphatschicht zu erzeugen, die die Durchdringungshaftung mit dem Kerngummi deutlich verbessert; Alle Kabel werden unter gleichmäßiger Spannung gerade ausgerichtet, um den nächsten Schritt vorzubereiten.


IV. Kalandrieren + Formen (Schichtaufbau zur Herstellung des Grünbandes)

Option A: StoffkernFließbandBildung

Gummibeschichtung mittels Vierwalzenkalander: Vorbehandelte Leinwand läuft mit konstanter Geschwindigkeit durch Kalandrierwalzen, wobei eine dünne Kerngummischicht gleichmäßig auf beide Seiten aufgetragen wird, um ein- oder doppelseitig gummiertes Gewebe zu erzeugen;

Mehrschichtiger Aufbau: Gummierte Stoffschichten werden je nach Design ausgerichtet und gestapelt (z. B. 3, 4 oder 5 Schichten), wobei zwischen den Schichten eine dünne Kerngummischicht aufgetragen wird, um eingeschlossene Luft auszutreiben;

Untere und obere Gummischichten werden aufgebracht (wobei die obere Schicht verschleißfest ist), und Randgummi wird zur Abdichtung der Seiten aufgetragen;

Kaltpresswalzen verdichten die Baugruppe, um Luftblasen und Falten zu beseitigen, wodurch das unvulkanisierte Grünband entsteht.

Option B: Stahlseilkern-Förderbandumformung (hochfeste Anwendung)

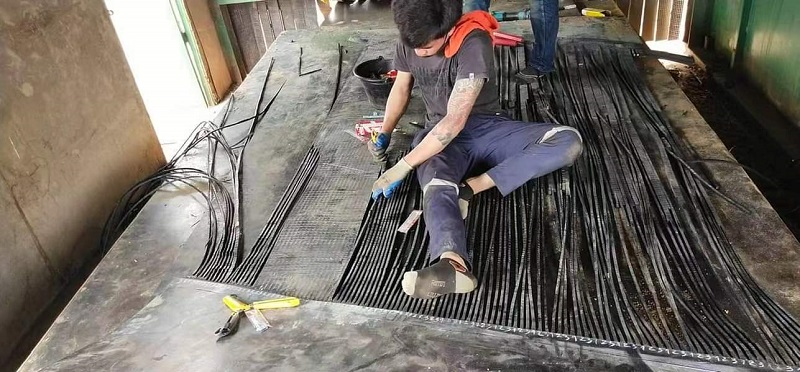
Mehrere Stahlseile sind in gleichen Abständen und mit konstanter Spannung auf dem Formtisch angeordnet, um eine gleichmäßige Lastverteilung zu gewährleisten;

Eine untere Schicht aus Kerngummi wird aufgelegt, die Kabel werden flach in den Gummi eingebettet und eine Zwischenschicht aus Füllgummi wird aufgetragen, um die Lücken zwischen den Kabeln zu füllen;

Es werden verdickte obere und untere Deckgummischichten und seitliche Kantendichtungsgummis aufgebracht.

Durch Vakuum-Kaltpressen wird die Baugruppe verfestigt, wodurch Lufteinschlüsse oder Blasenbildung zwischen den Kabeln und dem Gummi verhindert werden.

Spezialderivate

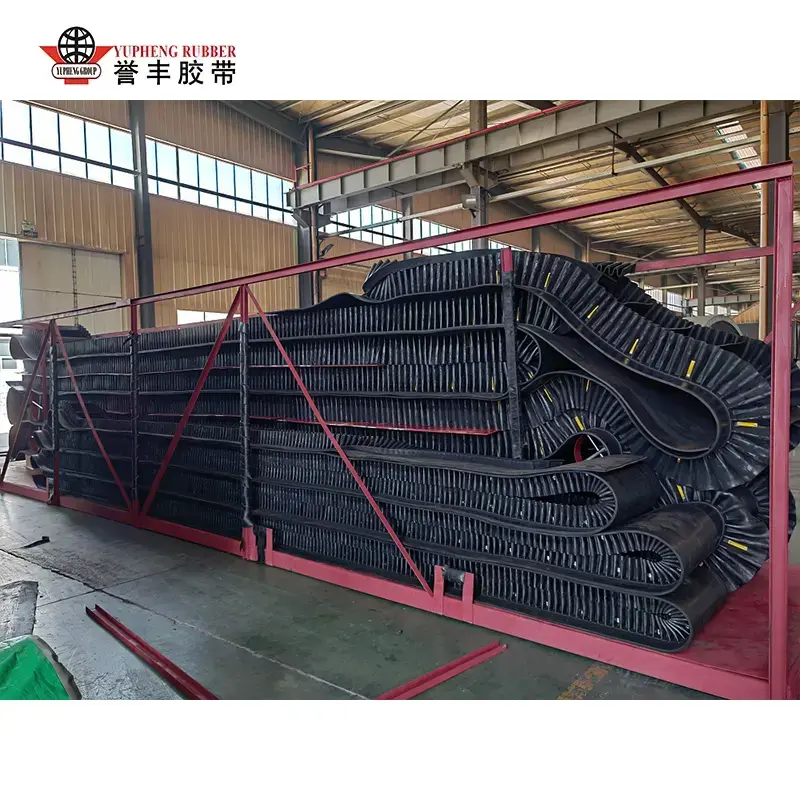
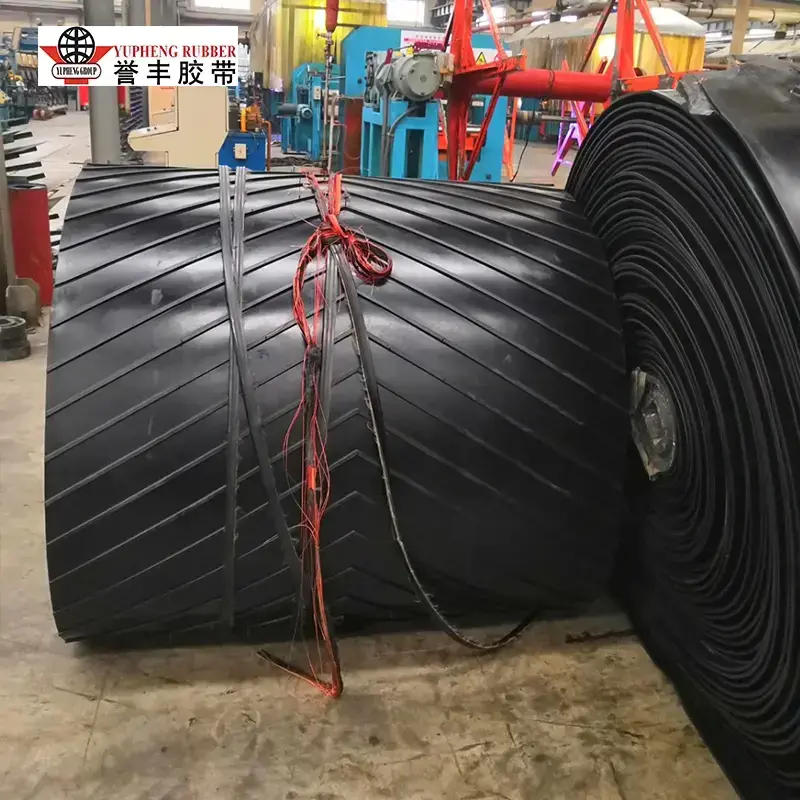
Seitenwände, Stollen und gemusterte Gummiplatten werden während des Formens gleichzeitig installiert, um integrierte, halbfertige Anti-Rutsch- oder Steilplatten zu erzeugenFörderbänder. 


V. Vulkanisation (Kernaushärtungsprozess; dauerhafte Gummivernetzung)

Die Vulkanisation ist der entscheidende Schritt, der den „weichen Rohgummi-Rohling“ in ein hochfestes Endprodukt verwandelt. Es werden zwei gängige Gerätetypen verwendet:

Flachbett-Vulkanisierpresse (Chargenverfahren; für kleine bis mittlere Breiten oder Spezialbänder)

Der Bandrohling wird zwischen mehrschichtigen beheizten Platten platziert. Prozessbedingungen: Temperatur 140–160 °C, Druck 1,5–3 MPa und Vulkanisationszeit zwischen 15 und 60 Minuten, je nach Dicke. Unter hoher Temperatur und hohem Druck vernetzen sich Gummimoleküle und verschmelzen die Gummischichten und die Verstärkungsstruktur zu einem einheitlichen Ganzen.

Kontinuierlicher Trommelvulkanisator (Massenproduktion von Standard-Flachriemen für große Entfernungen)

Für eine unterbrechungsfreie Vulkanisation zieht ein Stahlband den Bandrohling kontinuierlich mit konstanter Geschwindigkeit über eine beheizte, unter Druck stehende Trommel. Diese Methode eignet sich für lange Förderbänder (Kilometer lang) und gewährleistet eine gleichmäßige Dicke und das Fehlen von Teilfugen.

Nach der Vulkanisation durchläuft der Riemen einen langsamen, allmählichen Abkühlungsprozess, um Risse oder Verformungen durch thermische Ausdehnung und Kontraktion zu verhindern.


VI. Nachbearbeitung und Endbearbeitung

Kühlung und Aushärten: Luft- oder Wasserkühlung, um die Temperatur vollständig zu senken und interne Vulkanisationsspannungen abzubauen;

Kantenbeschnitt: Entfernen überschüssiger Grate/Grate auf beiden Seiten, um die Bandbreite zu standardisieren;

Oberflächenbehandlung: Schleifen, Polieren und Markieren (Druckmodell, Festigkeitsbewertung, Spezifikationen und Produktionsdatum);

Sonderbearbeitung: Perforation, Zuschneiden auf bestimmte Längen und Heißverbinden der fertigen Verbindungen nach Bedarf.


Nächste :

-

Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren